Nyelv
Kap egy árajánlatot
Kap egy árajánlatot
 Otthon / Hír / Ipari hírek / How Welding Robotic Arms, LSN Nut Conveyors, and FN Seam Welding Machines Build Smarter Production Lines
 2026.07.23
 Ipari hírek
A gépi hegesztés definíciója a gyakorlatban olyan összekapcsolási folyamatra utal, ahol mechanikus vagy programozható berendezés vezérli az ívet, a nyomást vagy a varrat útját, ahelyett, hogy egy fáklyát vagy pisztolyt kézzel tartana. A kezelő egyszer állít be paramétereket, a gép ezerszer megismétli, és az eredmény egy olyan kötés, amelynek szilárdsága és megjelenése nem sodródik az első résztől a tízezredik felé. Ez eltér a kézi hegesztéstől, ahol a fáradtság, a kézremegés és az inkonzisztens mozgási sebesség hegesztési varratról a másikra változtat.
Gyári környezetben a gépi hegesztés általában három formában jelenik meg: robotíves vagy ponthegesztő cellák, fix helyzetű ellenálláshegesztők és folyamatos varrathegesztők. Mindegyiknek más a szerepe. A robotkar bonyolult, háromdimenziós illesztési utakat kezel. Az ellenállás- vagy varrathegesztő nagy sebességgel kezeli a lapos, ismételhető kötéseket. A szállítószalag vagy az adagolórendszer megtartja a kis hardvereket, például anyákat vagy csapokat, anélkül, hogy a dolgozók kézzel belenyúlnának a szerelvénybe. Ha ezt a három kategóriát egy sorba egyesítjük, az üzem olyan szintű megismételhetőséget nyer, amelyhez a kézi állomások nem férnek hozzá.
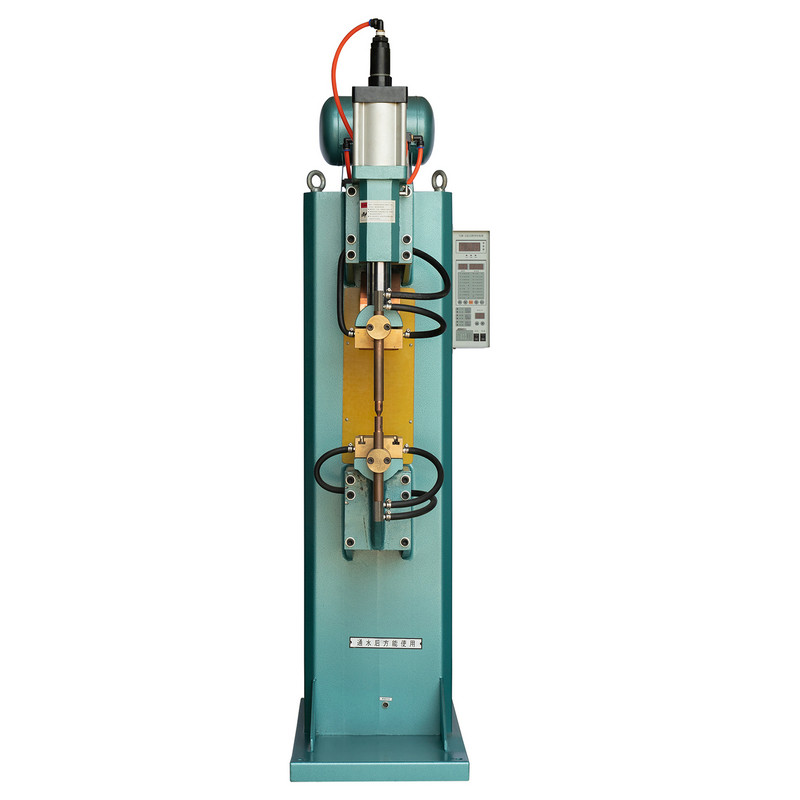
A hegesztő robotkar ez az a komponens, amelyről a legtöbben az „automatikus hegesztés” szó hallatán képbe kerülnek. Ez egy többtengelyes manipulátor, amely egy fáklyát, pisztolyt vagy elektródatartót hordoz egy programozott úton, és ugyanazt a mozgást ismétli meg a milliméter töredékén belül minden ciklusban. A rögzített hegesztőfejjel ellentétben a kar a sarkok mögé nyúlhat, kínos szögekbe billenhet, és átszerszámozás nélkül válthat több hegesztési program között.

A robotizált ponthegesztő cella általában akkor indokolt, ha egy alkatrészen ciklusonként több mint maroknyi ismétlődő hegesztés van, ha a kötés geometriája háromdimenziós, vagy ha a hegesztési hely nehezen elérhető egy teljes műszak alatt. A fémlemezkeretek, alvázelemek, konzolok és burkolatok gyakoriak, mivel több síkban több rövid hegesztést kombinálnak.
| Tévhit | Gyakorlati valóság |
|---|---|
| A robotkarok csak nagy volumenű gyártásra alkalmasak | A gyors programváltással rendelkező cellák a vegyes, kisebb volumenű kötegeket is támogatják |
| A programozáshoz minden alkalommal dedikált mérnökre van szükség | Sok tanító medál és offline programozási eszköz lehetővé teszi a képzett operátorok számára az útvonalak beállítását |
| A robothegesztés szükségtelenné teszi a minőségellenőrzést | A következetes kimenet még rendszeres méret- és szemrevételezést igényel |
A kötőelemek kezelése egy könnyen figyelmen kívül hagyható lépés, mégis ez az egyik leggyakoribb oka a sorleállásoknak az összeszerelési és hegesztési műveletek során. An LSN anyás szállítószalag ezt úgy kezeli, hogy az anyákat válogatja, irányítja és vibrációs vagy sínpályán keresztül szállítja, így egy robotkar, hegesztőanya pisztoly vagy kézi állomás mindig pontosan abban a pillanatban kapja meg a helyesen orientált alkatrészt, amikor arra szükség van.

A szállítópálya köré épített automatikus anyaadagoló általában négy feladatot hajt végre egymás után: ömlesztett tárolás, tájolás szerinti válogatás, egy darab szétválasztás és a hegesztési pontra szállítás. Mivel ezek a lépések mechanikusan történnek, a sor nem függ attól, hogy a kezelő kézzel vegye ki és helyezze el a kis hardvereket, ami egyszerre lassú, és gyakori forrása a kimaradt vagy kétszeresen betáplált alkatrészeknek.
| Kézi anya adagolás | Szállítószalag Fed Nut Delivery |
|---|---|
| A kezelő minden anyát kézzel választ ki és irányít | A pályatájolás automatikusan megtörténik a kiszállítás előtt |
| Az előtolási sebességet korlátozza a kezelő fáradtsága és figyelme | Az előtolás a hegesztési cella ciklusidejéhez igazodva |
| Nagyobb a kihagyott vagy kétszeres adagolás kockázata | Az érzékelők minden ciklus előtt megerősítik az egydarabos szállítást |
Ha egy robotkarral párosítják, a szállítószalag lényegében a kar ellátási láncává válik. Ha az adagoló elakad, vele együtt az egész hegesztési ciklus leáll, így az adagoló megbízhatósága gyakran a döntő tényező abban, hogy egy automatizált sor eléri-e a napi kimeneti célt.
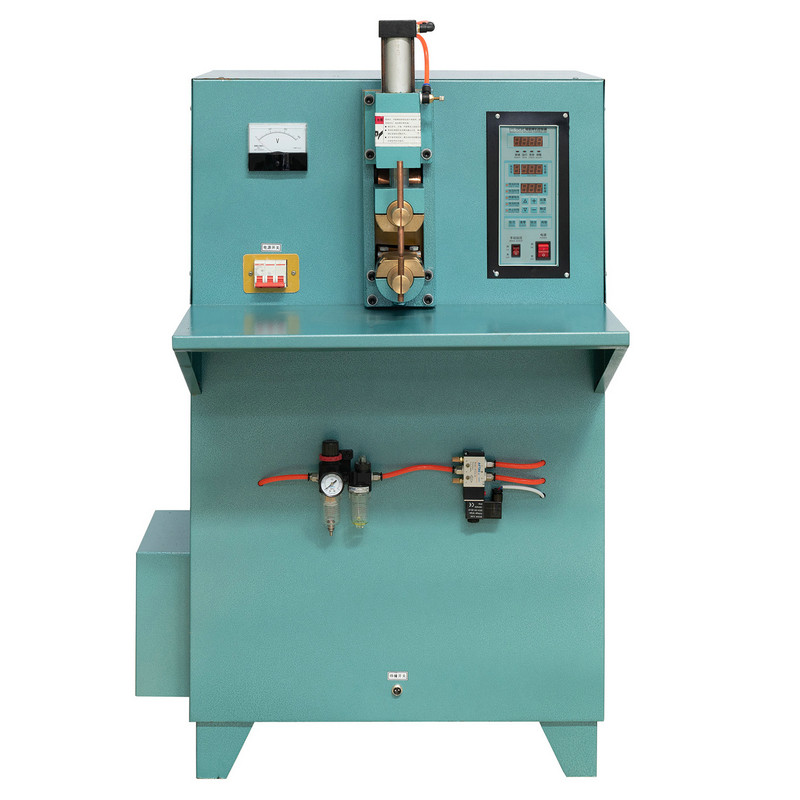
Ahol a robotkar és az anya szállítószalag fogantyúja különálló, pontonkénti kötések, an FN varrathegesztő gép más feladatra készült: folyamatos, egymást átfedő ellenállás-hegesztési varratok készítése egy illesztési vonal mentén, ami gyakorlatilag szivárgásmentes vagy szerkezetileg folytonos varratot képez. Ez a szabványos megközelítés a tartályokhoz, csatornákhoz, dobokhoz és egyéb olyan alkatrészekhez, amelyeknek tömített vagy egyenletesen erős élre van szükségük, nem pedig egy sor egyedi ponthegesztésre.

Azt szabályozza, hogy mekkora átfedés alakuljon ki az egymást követő hegesztési rögök között a varrat mentén.
Meghatározza a rög behatolását, és segít megelőzni a varrat szélén történő kilökődést.
Befolyásolja az elektródák élettartamát és konzisztenciáját a hosszú gyártási folyamatok során.
A folyamatos varrathegesztést kevésbé az egyedi hegesztési szilárdság, sokkal inkább a varrat teljes hosszában elért egyenletesség alapján ítélik meg. Az egyenletes rögtávolságú és egyenletes átfedéssel rendelkező varrat sokkal jobban ellenáll a szivárgásnak és a feszültségkoncentrációnak, mint a szabálytalan emelkedésű, még akkor is, ha az egyes varratok legerősebb pontja hasonló.
A value of combining these three machine types shows up most clearly when they are mapped as a single flow rather than treated as separate stations. A typical integrated cell might move a part from raw material staging, through fastener delivery, into robotic joining, and finally through seam finishing and inspection.
Az adagoló és a robotállomások általában az a két pont, amelyet a legszorosabb figyelemmel kell kísérni, mivel az egyik istálló leállít mindent, ami utána van. A varrathegesztő és minőség-ellenőrző állomások általában egyenletesebb ciklusban működnek, miután állandó mennyiségű összekapcsolt alkatrészeket táplálnak be.
A table below reflects general patterns reported across automated resistance welding lines rather than any single facility, and is meant as a planning reference rather than a guarantee.
| módszer | Tipikus ízületi típus | A legjobban megfelelő kötet | Üzemeltetői részvétel |
|---|---|---|---|
| Kézi ív- vagy ponthegesztés | Pontos vagy rövid varrás | Alacsony vagy közepes | Folyamatos, kézzel |
| Robot arm welding cell | Több pont, 3D útvonal | Közepestől magasig | Betöltés, figyelés, átállás |
| Folyamatos varrás welding machine | Hosszú, egységes varrás | Magas, ismétlődő részek | Beállítás és időszakos ellenőrzések |
Hegesztési gyári automatizálás Automatizált ellenállás-hegesztő vonalak Robot Spot Welding Cell
Az automatizált hegesztőberendezés az üzemidőn keresztül megtéríti költségeit, nem csak a nyers ciklussebesség miatt. Az a zsinór, amely gyorsan fut, de műszakonként kétszer megáll elakadt adagolók vagy rosszul beállított elektródák miatt, gyengébb teljesítményt nyújt egy kissé lassabb vezetéknél, amely megszakítás nélkül fut. Három szokás különbözteti meg a megbízható vonalakat a megbízhatatlanoktól.
A képzés is legalább annyira számít, mint maga a hardver. Azok a kezelők, akik megértik, miért akad el egy adagoló, vagy miért csúszik el a varrat-hegesztési varrat, kijavíthatják a kisebb problémákat, mielőtt azok teljes leállásokká fajulnának, így az automatizált hegesztősor a teljes gyártási év során közelebb kerülhet a tervezett teljesítményhez.
A robotkar egy fáklyát vagy pisztolyt egy programozott pályán mozgat több tengelyen keresztül, ami megfelel az összetett vagy háromdimenziós ízületeknek. A fix ellenállású hegesztő nyomást és áramot fejt ki az előírt pontokon vagy egy rögzített varratpálya mentén, amely nagy sebességgel illeszkedik a lapos, ismételhető kötésekhez.
A kézi elhelyezés lassabb, hajlamosabb a kimaradt vagy kétszeres adagolásra, és korlátozza a kezelő egy műszak alatti fáradtsága. A szállítószalag alapú adagoló konzisztens, a hegesztési ciklushoz igazodó előtolási sebességet tart fenn, és csökkenti az elakadás esélyét.
A folyamatos varrathegesztéssel átfedő hegesztési rögök jönnek létre, amelyek egységes, gyakran szivárgásmentes varratot képeznek, míg az egyes ponthegesztések hézagokat hagynak a kötések között. A varrathegesztést akkor részesítjük előnyben, ha a tömítés vagy a folyamatos szerkezeti szilárdság fontosabb, mint az elszigetelt kötés szilárdsága.
Az automatizált vonalakon jelentett két leggyakoribb ok az adagoló elakadása és a robotizált pozicionálási eltolódás. Általában mindkettőt ütemezett ellenőrzési időközönként kezelik, nem pedig leállás utáni reaktív javításokkal.
Igen, feltéve, hogy a cella támogatja a gyors programváltást a cikkszámok között. Ez jobban függ a programozástól és a fixture rugalmasságtól, mint magától a robotkar hardverétől.
Ajánlott termékek
Termék
Kapcsolattartási információk.
+86-152-5712-5882
Fax: +86-563-2269966
No. 21. Guangping Road, Guangde Gazdasági Fejlesztési Zóna, Guangde City, Anhui tartomány
QR -kód