Nyelv


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle t...
TOVÁBBI INFORMÁCIÓK
Kap egy árajánlatot
KATEGÓRIÁK

Paraméterek:

Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle t...
TOVÁBBI INFORMÁCIÓK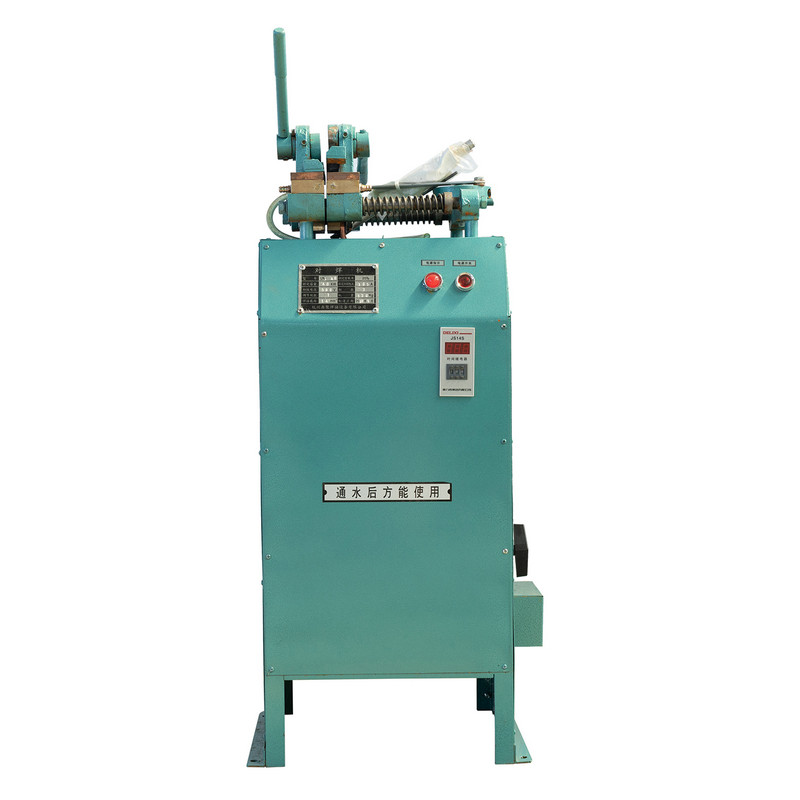
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler materia...
TOVÁBBI INFORMÁCIÓK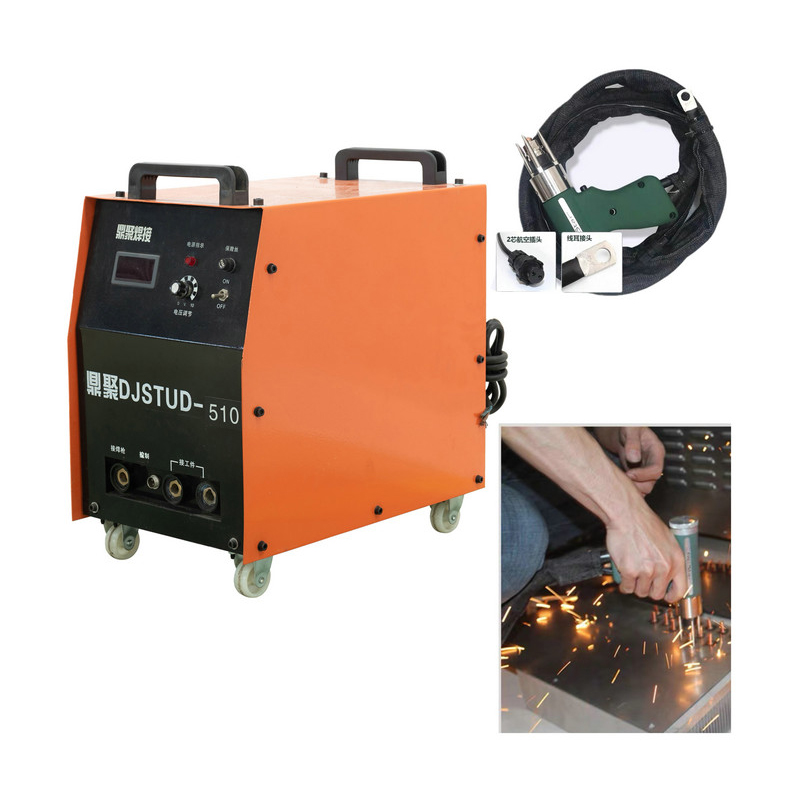
Ismerje meg a csapponthegesztési technológiát ma Az alkatrészek fémlapokhoz fúrás vagy szegecselés nélküli rögzítése szabványos követelmén...
TOVÁBBI INFORMÁCIÓK
Ponthegesztőgép-kategóriák és miben különböznek Az ellenállás-ponthegesztő berendezéseket általában az elektródaerő előállí...
TOVÁBBI INFORMÁCIÓK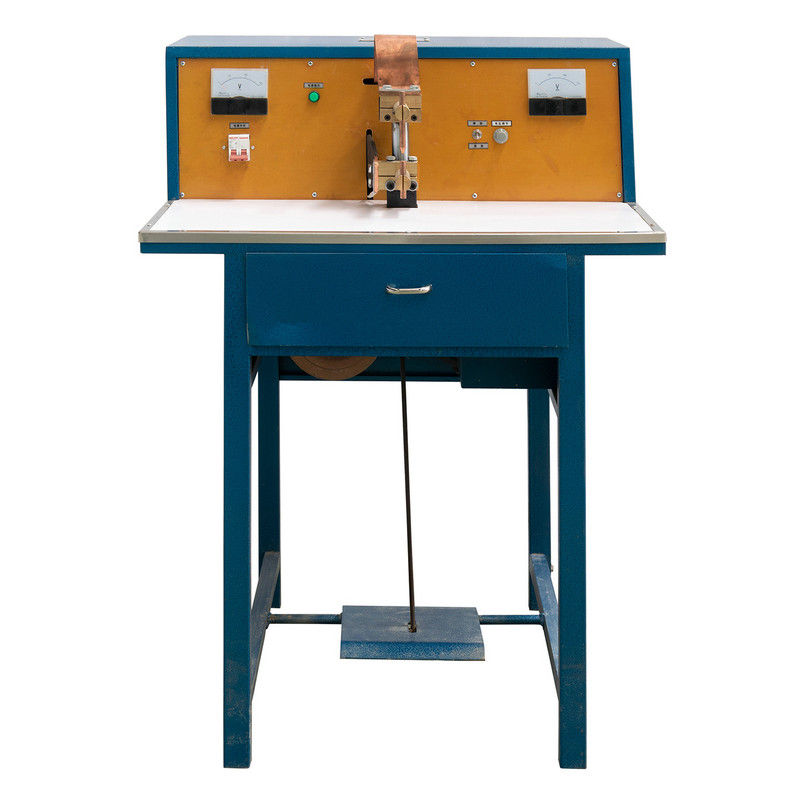
Why Heat Is the Hidden Bottleneck in Spot Welding Minden ellenállási ponthegesztés lényegében egy szabályozott termikus esemény. Rövid, in...
TOVÁBBI INFORMÁCIÓKDN3 pneumatikus pedálfolt hegesztőgép : Nem ez forradalmi munka a hegesztés területén?
A fémfeldolgozás és gyártás hatalmas világában a hegesztési technológia mindig is híd volt, amely különféle fém alkatrészeket kötött. A technológia fejlődésével a hegesztő berendezések folyamatosan iterálnak és frissítik. Közülük a DN3 pneumatikus pedál spot hegesztőgép kétségtelenül fényes új csillag a hegesztés területén. Ez nem egy másik innováció a hegesztési technológiában?
A DN3 pneumatikus pedál spot hegesztőgép, egyedi tervezési koncepciójával és teljesítményével, új megoldást kínál a fémhegesztéshez. Ez a berendezés nemcsak integrálja a modern ipari robotok pontosságát és intelligenciáját, hanem megőrzi a hagyományos hegesztőberendezések praktikusságát és tartósságát is. Ezt mindenhova lehet a hegesztés területén nevezni.
Szerkezeti szempontból a DN3 pneumatikus pedálfolt hegesztőgép egy fejlett mechanikai keretszerkezetet alkalmaz, olyan alapanyagokkal, mint például a hegesztő transzformátor, a vezérlőrendszer, a vízhűtéses hegesztő kábel és a hegesztőpermet. Fő áramköre elfogadja a dióda tirisztor (SCR) érintés nélküli kapcsolót, hogy biztosítsa a gyors és pontos áramköri kapcsolási időt. Egy ilyen formatervezés nemcsak javítja a hegesztés hatékonyságát, hanem jelentősen meghosszabbítja a berendezés élettartamát.
A DN3 pneumatikus pedálfolt hegesztő legfontosabb kiemelése a pneumatikus pedálterv. A pedálra lépve a felső elektróda érintkezik és nyomja meg a hegesztést. Amikor a pedált lenyomják, a tápegységkapcsoló be van kapcsolva, a transzformátor működik, és a másodlagos áramkör energiát ad a hegesztés melegítésére. Amikor a pedált egy bizonyos ideig hegesztés után szabadulnak fel, az elektróda emelkedik, és az energiát először a rugó feszültsége vágja le, majd az eredeti állapotába visszaáll, és az egypontos hegesztési folyamat véget ért. Ez a működési módszer nemcsak egyszerű és könnyen megtanulható, hanem jelentősen javítja a hegesztés rugalmasságát és pontosságát.
A hegesztési teljesítmény szempontjából a DN3 pneumatikus pedálfolt hegesztő is jól teljesít. Különböző fém anyagokhoz, például alacsony széntartalmú acélhoz, rozsdamentes acélhoz, horganyzott acélhoz stb., Széles hegesztéssel, és könnyen megbirkózhat a fémlemezekkel 0,1 mm -től 4,0 mm -ig. Akár autógyártás, elektromos készülékek gyártása vagy repülőgépgyártás, a DN3 pneumatikus pedálfolthegesztő hegesztési eredményeket érhet el.
Teljesítménye mellett a DN3 pneumatikus pedálfolt hegesztő hordozhatósága és tartóssága is. Kis mérete és könnyű súlya megkönnyíti a berendezést, és összetett légnyomásrendszer nélkül is működtethető. Egy 2 méter hosszú vízhűtéses hegesztési kábellel és kézi hegesztő fáklyával a kezelők rugalmas és kényelmes hegesztési műveleteket végezhetnek különféle összetett környezetekben. Ugyanakkor a berendezés kiváló minőségű anyagokat és fejlett gyártási folyamatokat is használ a berendezés tartósságának és stabilitásának biztosítása érdekében.
A DN3 pneumatikus pedálfolt hegesztő karbantartása és gondozása ugyanolyan fontosak. A napi tisztítás elengedhetetlen. A hegesztő salakot gézzel vagy porszívóval kell eltávolítani, majd a héj felületét óvatosan meg kell törölni egy tiszta nedves ruhával. Ugyanakkor rendszeresen ellenőrizni kell, hogy a kábeldugó és az interfész vízálló tömítő tömítése érintetlen -e, valamint a csúszdaszék és a sebességváltó eszköz kenése. A hegesztőpisztoly és az elektród fenntartása szintén ugyanolyan fontos. Meg kell tisztítani, és rendszeresen ellenőrizni kell, hogy biztosítsák a károsodást, hogy biztosítsák a hegesztési minőséget és a berendezés élettartamát.
Termék
Elérhetőségi adatok.
+86-152-5712-5882
Fax: +86-563-2269966
No. 21. Guangping Road, Guangde Gazdasági Fejlesztési Zóna, Guangde City, Anhui tartomány
QR-kód
