Nyelv
Kap egy árajánlatot
Kap egy árajánlatot
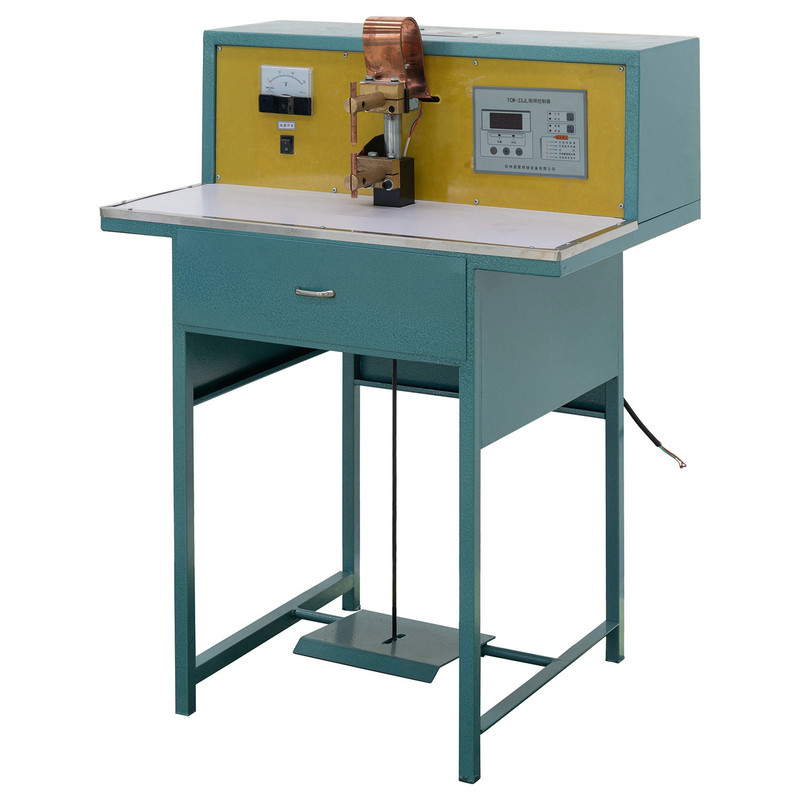
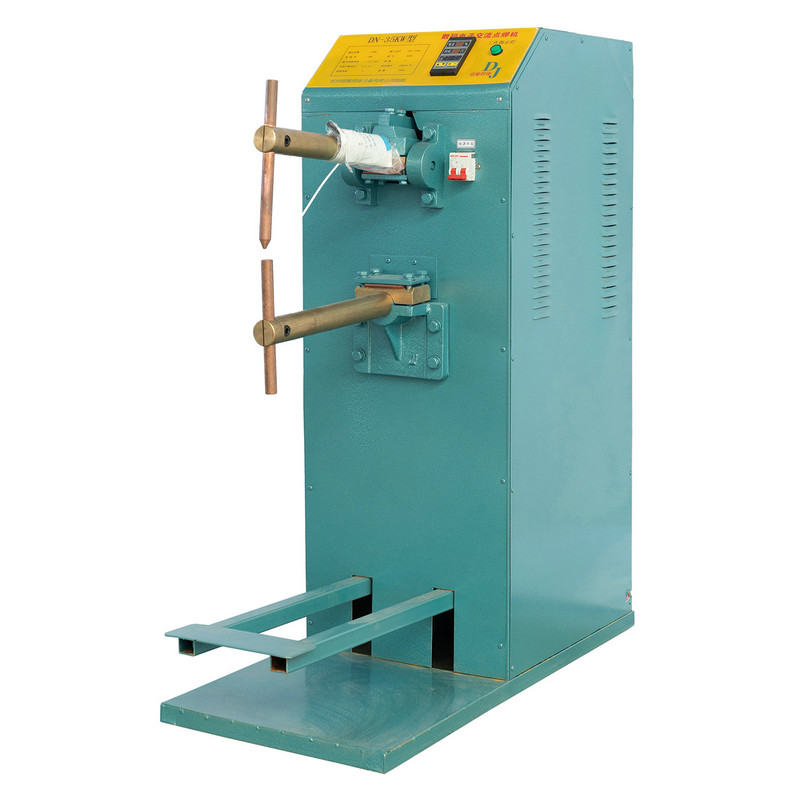
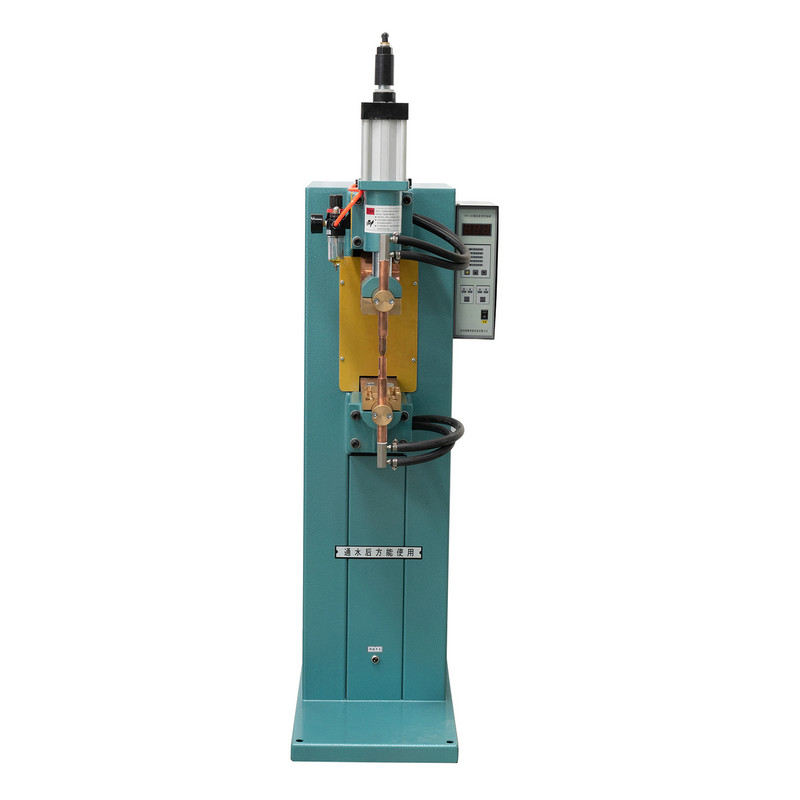
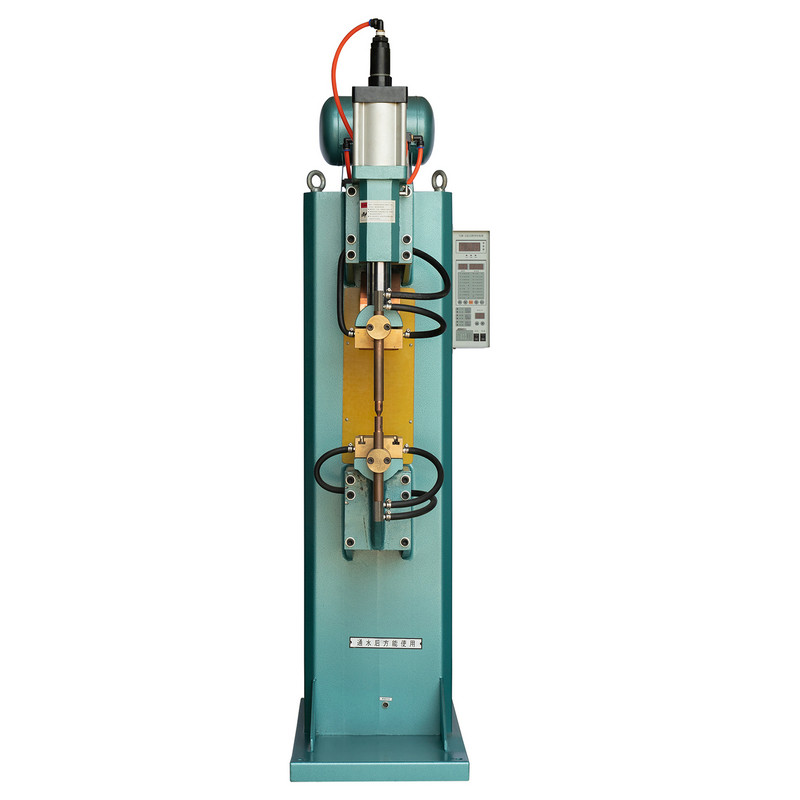
 Otthon / Felszerelés / DN pedál spot hegesztőgép / DN3 pneumatikus pedálfolt hegesztőgép / DN3-40KW fémhéj digitális kijelző pneumatikus pedál folt hegesztőgép


A DN3-40KW fémhéj digitális kijelző A pneumatikus pedál folthegesztőgép kiváló minőségű félvezető alkatrészeket, például tirisztorokat és integrált blokkokat használ a vezérlőáramkör kialakításához. Pontosan beállíthatja és szabályozhatja a hegesztési áramot és az időt. Vékony tányérokhoz, dróthálóhoz, szekrényekhez, biztonsági ajtókhoz, autójavításhoz stb. Hegesztéshez alkalmas acélbútorok, rozsdamentes acél termékek, légkondicionáló berendezések stb. Hegesztésére. A fő transzformátor alacsony energiájú fogyasztás, kis terhelés nélküli áram, kis méret, és könnyen kezelhető és szállítás.

Specifikációk
| Modell | Egység | DN3-25KW | DN3-40KW | |
| Elsődleges feszültség | V | 380 | 380 | |
| Névleges frekvencia | HZ | 50 | 50 | |
| Névleges kapacitás | KVA | 25 | 40 | |
| Névleges elsődleges áram | A | 65 | 105 | |
| Névleges terhelési időtartam | % | 20 | 20 | |
| Nincs terhelési feszültség | V | 0.5-3.2 | 0,5-3,58 | |
| Az elektróda karjának hosszabbító hossza | mm | 300 | 300 | |
| Távolság az elektróda karjai között | mm | 200 | 200 | |
| Felső -elektród működési löket | mm | 40 | 40 | |
| Az elektródák közötti maximális nyomás | N | 1000 | 1000 | |
| Elektróda méret | Elektróda | mm | Ф40 | Ф40 |
| Elektródtartó | mm | Ф20 | Ф20 | |
| Elektródafej | mm | Ф13 | Ф13 | |
| Hegesztés vastagság alacsony széntartalmú acél | mm | 2 2 | 2,5 2.5 | |
| Sorrend | - | Lépés nélküli feszültségszabályozás | Lépés nélküli feszültségszabályozás | |
Ajánlott termékek
TARTSA VELÜNK KAPCSOLATBAN

Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
TOVÁBBI INFORMÁCIÓK
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
TOVÁBBI INFORMÁCIÓK
Ismerje meg a csapponthegesztési technológiát ma Az alkatrészek fémlapokhoz fúrás vagy szegecselés nélküli rögzítése szabványos követelmény lett a fémlemezgyártás, a hajógyártás és az épít...
TOVÁBBI INFORMÁCIÓK
Ponthegesztőgép-kategóriák és miben különböznek Az ellenállás-ponthegesztő berendezéseket általában az elektródaerő előállítása és alkalmazása alapján osztják el. A mechanik...
TOVÁBBI INFORMÁCIÓK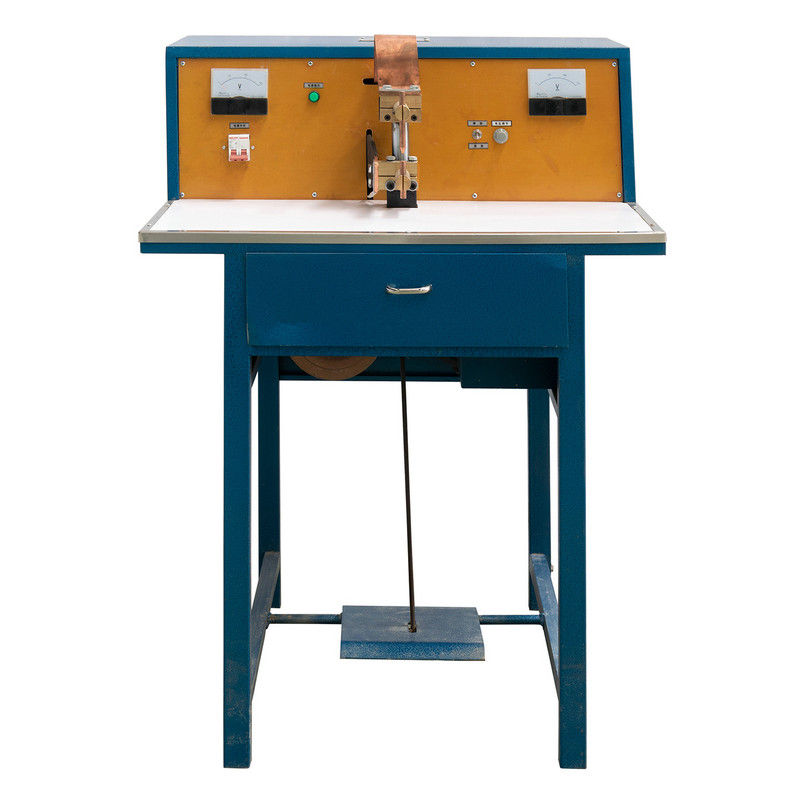
Why Heat Is the Hidden Bottleneck in Spot Welding Minden ellenállási ponthegesztés lényegében egy szabályozott termikus esemény. Rövid, intenzív áramimpulzus halad át két egymást átfedő fé...
TOVÁBBI INFORMÁCIÓK
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
TOVÁBBI INFORMÁCIÓK
Termék
Elérhetőségi adatok.
+86-152-5712-5882
Fax: +86-563-2269966
No. 21. Guangping Road, Guangde Gazdasági Fejlesztési Zóna, Guangde City, Anhui tartomány
QR-kód